
Was eine Schweißnaht und ein IT-Rollout gemeinsam haben
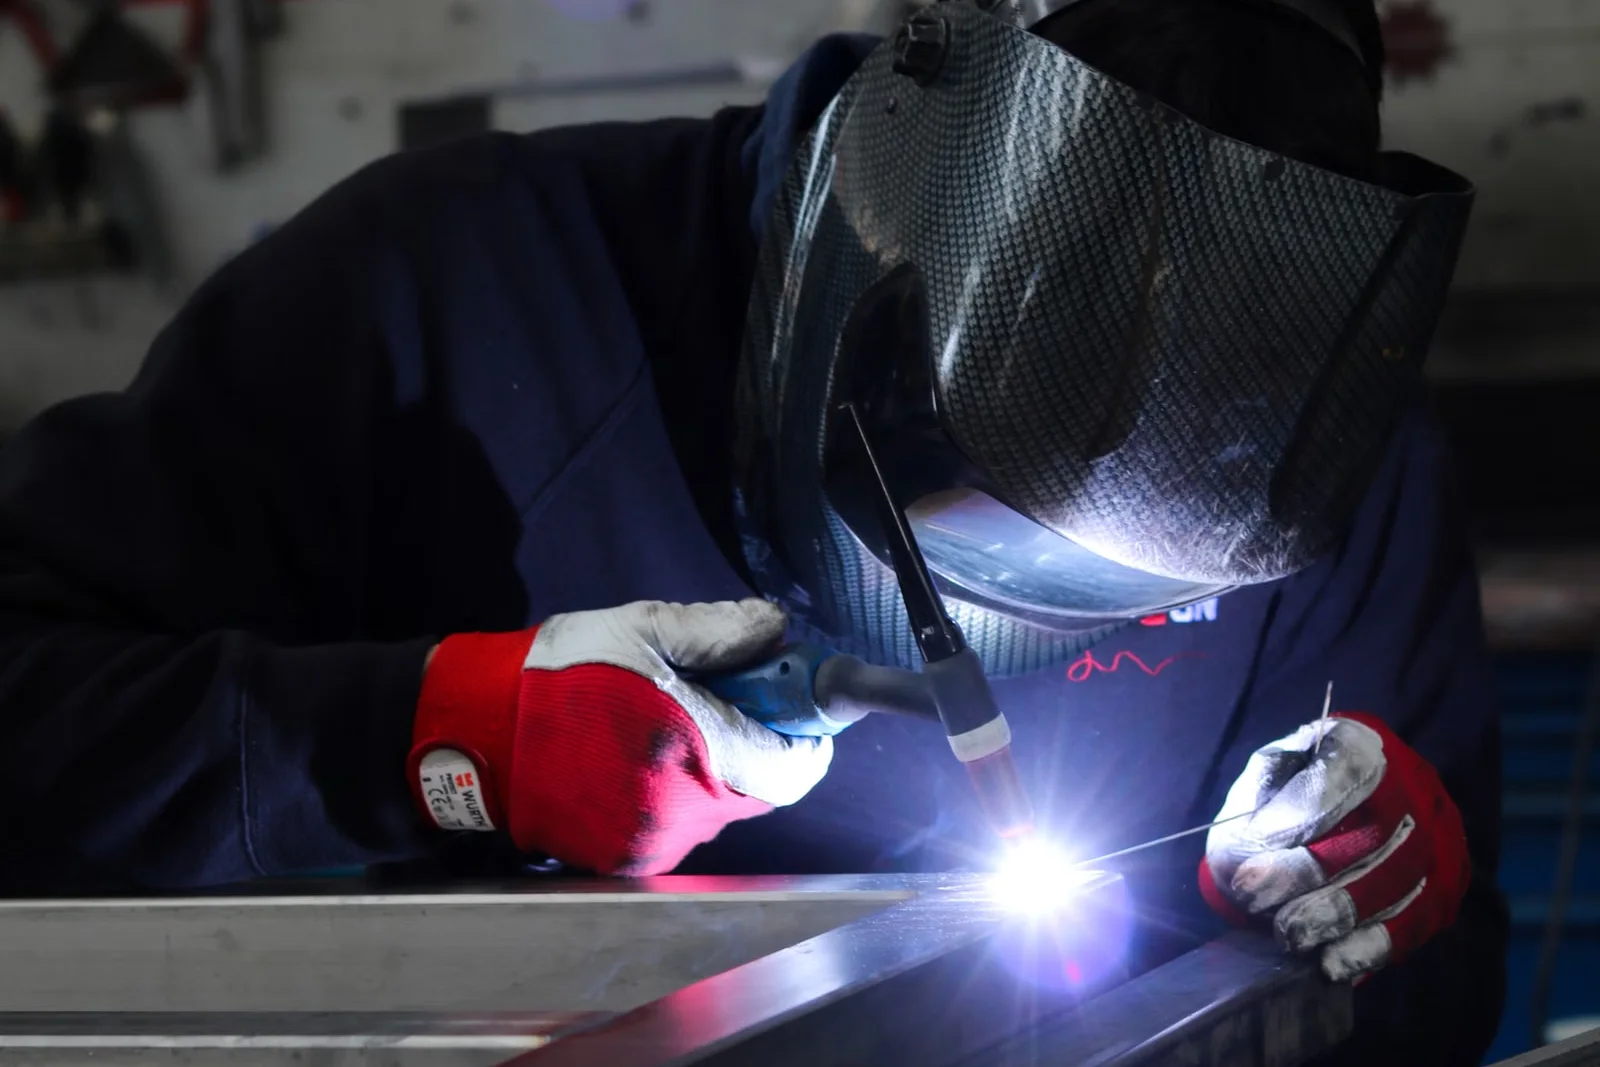
Eine Schweißnaht hält – oder sie hält nicht. Ob sie hält, entscheidet sich nicht in dem Moment, in dem der Lichtbogen zündet, sondern lange vorher. Genau so ist es bei einem IT-Rollout. Nach über 25 Jahren in Metallbau und Schweißtechnik und mehreren Jahren in Rollout-Projekten sehe ich mehr Gemeinsamkeiten, als man auf den ersten Blick vermutet.
In der Schweißtechnik gibt es ein ganzes Normenwerk dafür, dass eine Naht reproduzierbar gut wird – egal, wer sie schweißt und an welchem Tag. In der IT heißt dasselbe Prinzip „Standardisierung“. Die Werkzeuge sind andere, die Logik ist identisch: vorbereiten, festlegen, qualifizieren, ausführen, prüfen, dokumentieren.
1. Die Nahtvorbereitung entscheidet – nicht der Schweißer
Jeder erfahrene Schweißer weiß: Ein Großteil der Qualität entsteht vor dem ersten Schweißpunkt. Fugenform, Spaltmaß, saubere und fettfreie Oberflächen, richtig geheftete Bauteile. Wer hier spart, schweißt Fehler ein, die später niemand mehr sieht – bis das Bauteil versagt.
Im Rollout ist die Nahtvorbereitung die Inventur und Planung: Welche Geräte stehen wo? Wer nutzt sie? Welche Peripherie hängt daran? Wann darf der Arbeitsplatz getauscht werden, ohne den Betrieb zu stören? Ein Rollout, der mit einer veralteten Asset-Liste startet, ist wie eine Naht auf rostigem Blech: Es sieht anfangs gut aus, aber die Fehler kommen garantiert.
2. Die Schweißanweisung ist das Runbook
Bevor in einem geregelten Betrieb geschweißt wird, liegt eine Schweißanweisung (WPS) vor – festgelegt nach DIN EN ISO 15609-1 und abgesichert durch eine Verfahrensprüfung. Darin steht alles, was das Ergebnis bestimmt: Werkstoff, Zusatzwerkstoff, Stromstärke, Lagenaufbau, Vorwärmtemperatur. Der Sinn: Jede Naht wird gleich gut, unabhängig von Tagesform und Person.
Das Gegenstück im Rollout ist das Runbook: eine verbindliche Schritt-für-Schritt-Anleitung pro Arbeitsplatz. Datensicherung, Abbau, Aufbau, Anmeldung, Druckertest, Übergabe. Ohne Runbook arbeitet jeder Techniker nach eigenem Gefühl – und am Ende hat man zwanzig verschiedene Varianten desselben Arbeitsplatzes.
| Schweißtechnik | IT-Rollout | Gemeinsamer Zweck |
|---|---|---|
| Nahtvorbereitung | Inventur, Standortplanung, Zeitfenster | Fehler vermeiden, bevor sie entstehen |
| Schweißanweisung (WPS) | Runbook, Checkliste je Arbeitsplatz | Gleiches Ergebnis, egal wer ausführt |
| Schweißerprüfung (ISO 9606) | Einweisung der Techniker, Testlauf | Nur qualifizierte Hände am Werkstück |
| Wurzellage zuerst | Pilotgruppe vor dem Flächen-Rollout | Fundament prüfen, bevor man aufbaut |
| Sichtprüfung & ZfP | Funktionstest mit dem Anwender | Abnahme nach festen Kriterien |
| Schweißprotokoll, Rückverfolgbarkeit | Asset-System, Abnahmeprotokoll | Jederzeit nachvollziehbar, wer was gemacht hat |
3. Qualifizierte Hände – Einweisung statt Improvisation
Ein Schweißer darf an tragenden Bauteilen nur arbeiten, wenn er für genau dieses Verfahren geprüft ist (DIN EN ISO 9606). Überwacht wird das Ganze von der Schweißaufsicht nach DIN EN ISO 14731 – eine Aufgabe, für die ich als Internationaler Schweißfachmann ausgebildet bin.
Im Rollout-Team gilt dasselbe in kleinerem Maßstab: Jeder Techniker wird auf das Runbook, die Kundenumgebung und die Sicherheitsregeln eingewiesen, bevor er den ersten Arbeitsplatz anfasst. Gut vorbereitet dauert das ein bis zwei Tage. Diese Zeit spart man im Projekt um ein Vielfaches wieder ein – an Nacharbeit, Rückfragen und Tickets.
4. Erst die Wurzel, dann die Decklage
Eine dicke Naht wird nicht in einem Zug geschweißt, sondern in Lagen aufgebaut. Die Wurzellage ist die kritischste – wird sie nicht sauber durchgeschweißt, rettet keine Decklage mehr das Bauteil. Deshalb prüft man sie, bevor es weitergeht.
Die Wurzellage eines Rollouts ist die Pilotgruppe: zehn, zwanzig Arbeitsplätze mit echten Anwendern, aus verschiedenen Abteilungen. Hier zeigt sich, ob die Fachanwendung startet, der Etikettendrucker druckt und die Dockingstation alle Monitore erkennt. Erst wenn die Pilotgruppe sauber läuft, folgen die nächsten Wellen.
5. Prüfen nach Kriterien, nicht nach Gefühl
Eine Schweißnaht wird nicht „angeschaut“, sondern geprüft: Sichtprüfung nach DIN EN ISO 17637, bei Bedarf zerstörungsfreie Prüfverfahren, bewertet nach festgelegten Bewertungsgruppen. Ob eine Naht in Ordnung ist, entscheidet nicht der Geschmack des Prüfers, sondern eine definierte Grenze.
Im Rollout heißt das: Abnahme mit dem Anwender, anhand einer kurzen, festen Checkliste. Anmeldung funktioniert, Daten sind da, Drucker druckt, Telefon klingelt. Erst wenn alle Punkte erfüllt sind, gilt der Arbeitsplatz als übergeben – und nicht, wenn der Techniker „fertig“ ist.
6. Was nicht dokumentiert ist, ist nicht passiert
In der Chemieindustrie habe ich unter Bedingungen geschweißt, in denen jede Naht rückverfolgbar sein muss: wer, wann, mit welchem Verfahren und welchem Zusatzwerkstoff. Das ist kein Selbstzweck. Wenn Jahre später eine Frage auftaucht, gibt es eine Antwort.
Bei einem Rollout ist diese Rückverfolgbarkeit das gepflegte Asset-System: Seriennummer alt, Seriennummer neu, Standort, Anwender, Datum, Techniker. Bei einem Großrollout mit über 12.000 Geräten ist das der Unterschied zwischen einem sauberen Projektabschluss und Monaten der Nachrecherche.
Die typischen Fehlerbilder – in beiden Welten
- Bindefehler durch Zeitdruck – zu schnell geschweißt, der Werkstoff ist nicht verschmolzen. Im Rollout: Schritte übersprungen, weil das Zeitfenster knapp ist. Fällt erst beim Anwender auf.
- Poren durch Verunreinigung – Fett, Feuchtigkeit, Zugluft. Im Rollout: unklare Ausgangsdaten, fehlende Zugangsdaten, unangekündigte Änderungen am Standort.
- Verzug durch falsche Reihenfolge – das Bauteil zieht sich, weil die Nahtfolge nicht geplant war. Im Rollout: Abteilungen in ungünstiger Reihenfolge umgestellt, Abhängigkeiten übersehen.
- Fehlende Dokumentation – die Naht ist vielleicht gut, aber niemand kann es belegen. Im Rollout: Gerät getauscht, Asset-System nicht gepflegt.
Checkliste: So bereite ich einen Rollout vor
- Bestand aufnehmen. Aktuelle Asset-Liste mit Standort, Anwender und Peripherie – vor Ort abgeglichen, nicht nur aus dem System exportiert.
- Runbook festlegen. Jeder Schritt vom Abbau bis zur Übergabe, mit klaren Abnahmekriterien.
- Team einweisen. Runbook, Kundenumgebung, Sicherheitsregeln – und ein Testlauf, bevor es ernst wird.
- Pilotgruppe umstellen. Echte Anwender, verschiedene Abteilungen, Erkenntnisse ins Runbook zurückführen.
- In Wellen ausrollen. Zeitfenster mit den Abteilungen abgestimmt, Floorwalking in den ersten Tagen.
- Abnehmen und dokumentieren. Jeder Arbeitsplatz mit dem Anwender geprüft und im Asset-System nachgeführt.
Fazit
Eine gute Schweißnaht und ein guter Rollout haben dasselbe Geheimnis: Sie sind langweilig. Keine Überraschungen, keine Nacharbeit, keine offenen Fragen. Das ist kein Zufall, sondern das Ergebnis von Vorbereitung, festgelegten Abläufen und einer Prüfung, die den Namen verdient. Diese Arbeitsweise habe ich aus der Industrie mitgebracht – und sie funktioniert in der IT genauso.